ARTICLE / 2026-11-04
吨袋厂家技术分享:集装袋吨袋的缝制工艺与质量管控要点分析
在吨袋集装袋的实际使用中,缝合部位往往是最先失效的环节——吊带根部撕裂、进料口脱线、侧缝崩开等问题占售后投诉的六成以上。很多采购方只关注基布克重和吊带拉力,却忽略了缝制工艺这个"隐形质量变量"。作为深耕行业多年的集装袋生产厂家,曹县建烨包装制品有限公司结合实际生产数据,聊聊缝制环节的技术门道。
缝线选择与针距控制:被低估的失效源头
缝线不是越粗越好。涤纶线在户外暴晒环境下易水解脆化,而丙纶线耐化学性更优但耐磨性偏弱——出口中东的吨袋集装袋通常建议用抗UV涤纶线,内销化工场景则倾向丙纶线。针距方面,常规基布缝合控制在8-10针/10cm,针距过大导致缝口强度不足,过密则会切断扁丝降低基布本体强力。我们曾做过对比测试:针距从7针/10cm加密到12针/10cm,缝口剥离强度反而下降约15%,原因是针刺损伤累积。
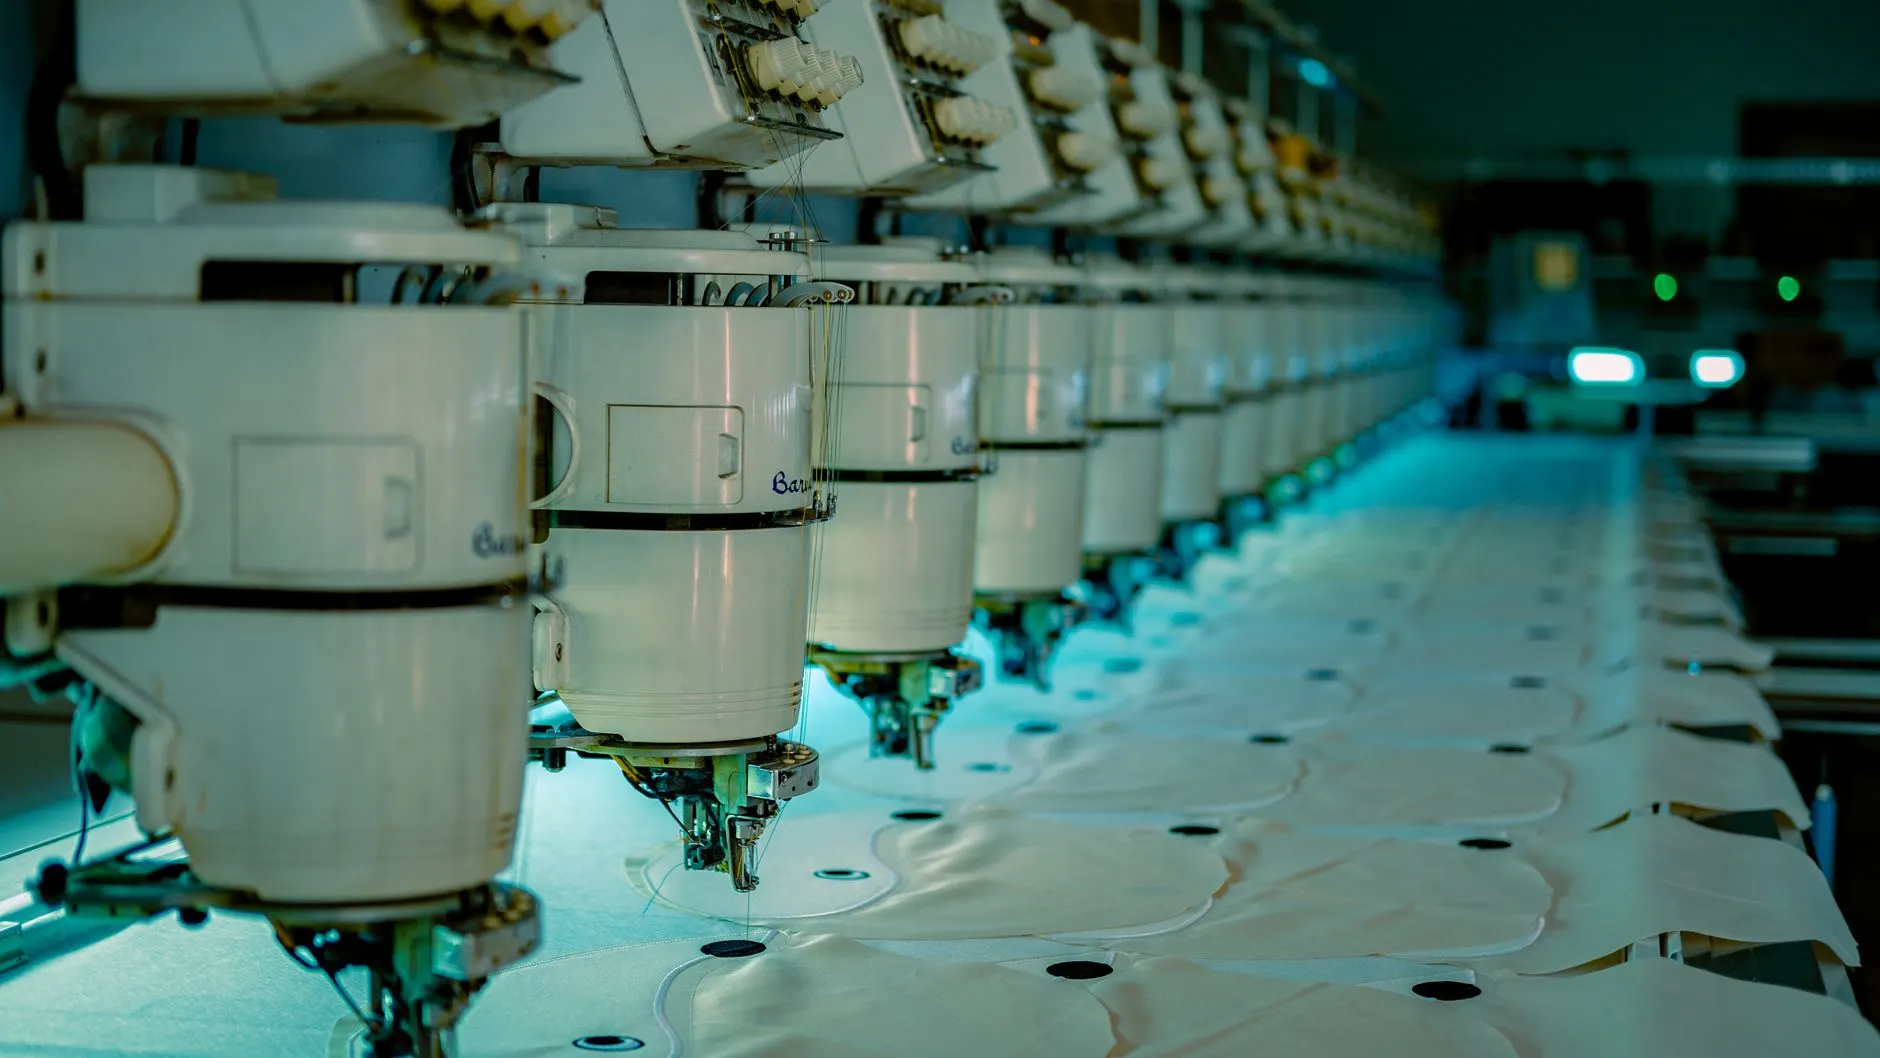
关键部位的缝制工艺差异
不同部位的受力逻辑完全不同,工艺参数不能一刀切:
- 吊带根缝:采用箱式缝或回字形加固,针脚需穿透吊带与基布至少3层,两端回针不少于4针,这是太空袋额定载荷能否兑现的核心;
- 进/出料口:多采用卷边缝+双道平行缝,防止粉料从缝孔渗漏,细粉类物料建议加贴密封条;
- 侧缝与底缝:底缝优先链式缝,延展性好、抗冲击,侧缝用包边缝防止扁丝散边。
不少吨袋厂家为压缩工时把吊带根缝简化为单道直线缝,短期看不出问题,一到1.5倍安全系数吊装测试就原形毕露。
质量管控的几个硬指标
缝制质量管控不能只靠目检。建议编织袋厂家和塑料编织袋厂家在产线配置以下检测节点:缝口强度抽检(每批次不少于5条,做拉伸剥离)、针距与回针目视+卡尺复核、缝线张力仪定期校准。对于纸塑复合袋厂家而言,复合层缝合还需额外关注针孔密封性。二手吨袋翻新场景更要注意——旧袋基布老化后缝口强度衰减明显,翻新时必须整条更换吊带缝线,不能局部补缝了事。
缝制工艺的投入看似增加人工成本,但按我们厂的实际数据,规范缝制使吨袋集装袋的吊装破损率从千分之三降到千分之零点八,对采购方而言,这远比每条约几毛钱的缝线差价划算。噸袋廠傢之间的差距,往往就藏在这些针脚里。